
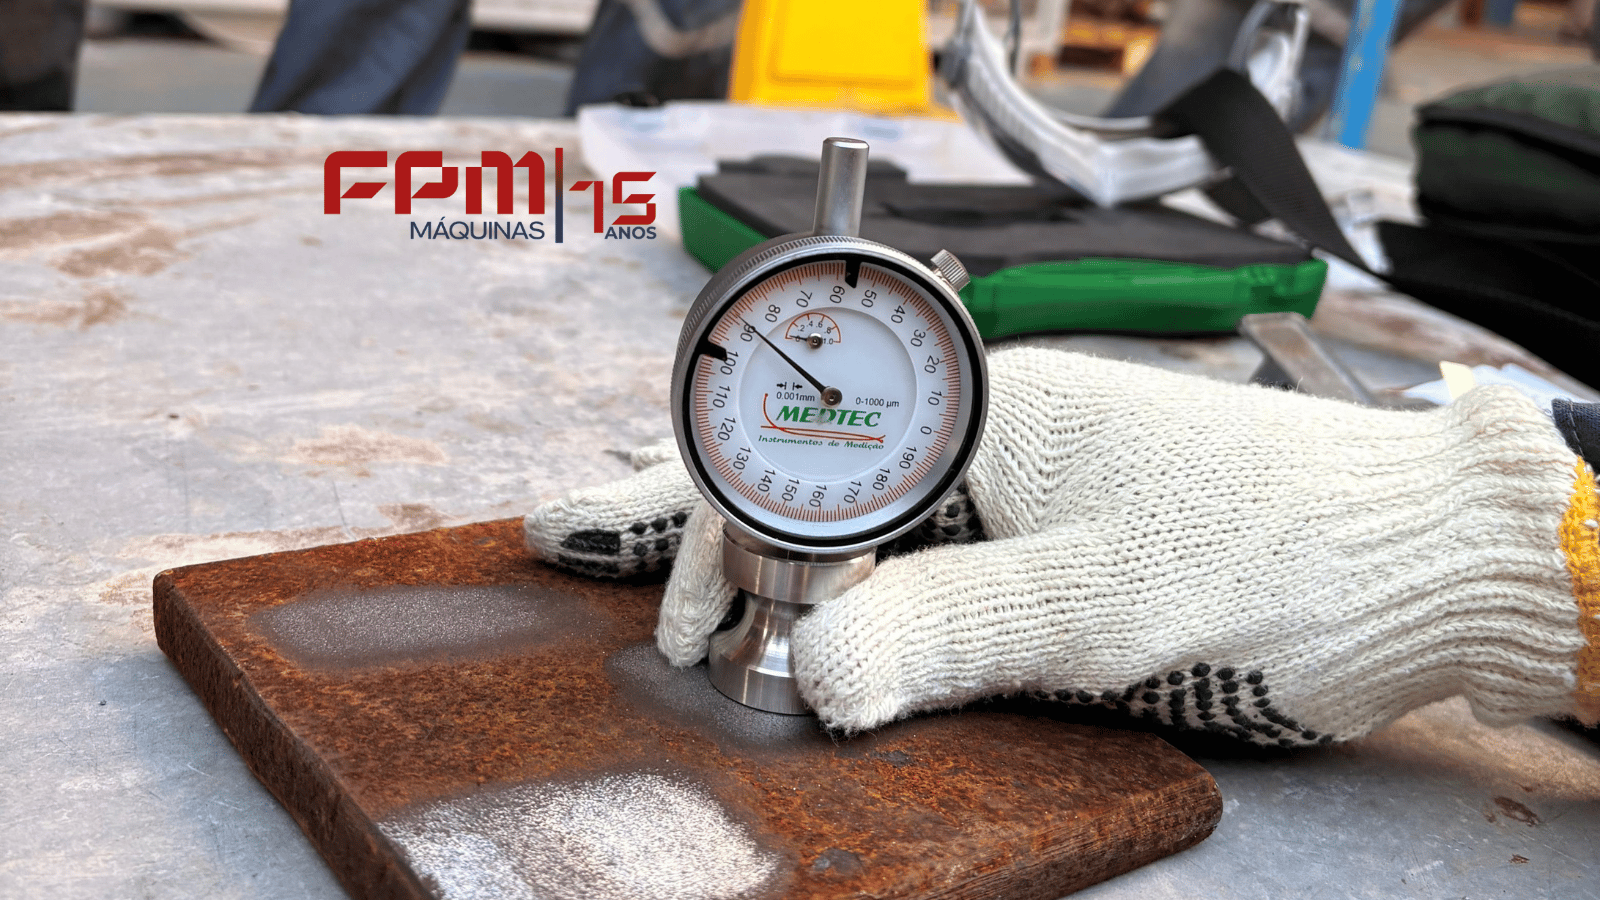
O Guia Definitivo da Preparação de Superfície: Do Jateamento Tradicional à Revolução da Norma SSPC-SP 11
Na pintura industrial de alta performance, há uma regra de ouro: a preparação da superfície representa 70% do sucesso de qualquer revestimento. Você pode ter a melhor tinta do mercado e aplicá-la com os equipamentos Airless mais avançados, mas se a base falhar, a tinta inevitavelmente vai descascar.
Para garantir que o aço esteja perfeitamente pronto para receber revestimentos rigorosos (como Epóxi e Poliuretano), a indústria global utiliza normas estritas, lideradas pela ISO 8501-1 (padrões St e Sa) e pela norte-americana SSPC (Society for Protective Coatings).
Neste artigo, vamos decifrar essas normas e apresentar como a tecnologia moderna está solucionando o maior desafio das manutenções industriais: a impossibilidade de realizar o jateamento abrasivo convencional em áreas de risco.
O Passo Zero: Limpeza por Solvente (SSPC-SP 1)
Antes de qualquer lixamento ou jateamento, existe uma etapa inegociável. A norma SSPC-SP 1 exige a limpeza da superfície com solventes, vapor, água e detergentes industriais para remover óleo, graxa e sais.
Atenção: Se você iniciar a abrasão mecânica em um aço sujo de óleo, a força da ferramenta "cravará" as impurezas nos poros do metal, causando falhas de aderência e corrosão por baixo da tinta.
1. Padrões de Limpeza Manual e Mecânica (Série "St")
Utilizados para manutenções menos agressivas ou de orçamentos reduzidos, onde apenas a remoção da ferrugem solta é necessária. Importante: Estas normas não criam perfil de rugosidade (ancoragem).
- St 2 (SSPC-SP 2) - Limpeza Manual: Feita com lixas, espátulas e escovas de aço manuais. Remove apenas o que está fracamente aderido ao metal.
- St 3 (SSPC-SP 3) - Limpeza Mecânica (Power Tool): Utiliza ferramentas elétricas ou pneumáticas (como lixadeiras e escovas rotativas). A superfície ganha um brilho metálico, porém, carepas de laminação e tintas antigas firmemente aderidas permanecem intocadas.
2. O Padrão da Indústria: Jateamento Abrasivo (Série "Sa")
O jateamento abrasivo projeta granalha de aço ou outros abrasivos contra o metal. Além de limpar profundamente, ele cria o perfil de rugosidade (micro ranhuras) essencial para a "ancoragem" de tintas espessas.
- Sa 1 (SSPC-SP 7) - Jateamento Ligeiro: Uma "varrida" rápida superficial. Remove apenas tintas soltas e ferrugem leve.
- Sa 2 (SSPC-SP 6) - Jateamento Comercial: Limpa cerca de 67% da área. Pode deixar manchas e sombras de ferrugem incrustada.
- Sa 2 ½ (SSPC-SP 10) - Metal Quase Branco: O padrão mais exigido. 95% limpo, sem resíduos visíveis, deixando apenas sombras mínimas. Ideal para tintas de alto desempenho.
- Sa 3 (SSPC-SP 5) - Metal Branco: 100% de limpeza. Exigido exclusivamente para ambientes extremos (imersão contínua, áreas offshore).
3. O Desafio Operacional: Quando o jateamento não é uma opção
O que fazer quando uma tubulação ou um tanque precisa de limpeza profunda e perfil de rugosidade, mas não é possível realizar o jateamento abrasivo devido a áreas classificadas (risco de explosão), restrições ambientais ou inviabilidade logística de movimentar compressores gigantes e toneladas de granalha?
A resposta técnica da engenharia é a norma SSPC-SP 11: Power Tool Cleaning to Bare Metal (Limpeza Mecânica até o Metal Nu).
Diferente do simples lixamento (St 3), a norma SP 11 exige a remoção de toda a ferrugem, carepa e tinta, e obriga a criação de um perfil de rugosidade mínimo de 25 micrômetros, preparando o aço adequadamente para as tintas mais exigentes.
A Solução Tecnológica: MontiPower e o Bristle Blaster®
Para alcançar o rigoroso padrão SSPC-SP 11, o mercado desenvolveu tecnologias específicas, destacando-se a ferramenta Bristle Blaster da fabricante MontiPower.
Embora seja classificada normativamente como uma ferramenta mecânica (Power Tool), o Bristle Blaster possui um princípio de funcionamento distinto. Suas cerdas de aço patenteadas são projetadas para girar, flexionar e golpear a superfície do metal com alta energia cinética.
Os diferenciais desta tecnologia:
- Perfil de Ancoragem Semelhante ao Jateamento: O impacto contínuo das cerdas gera microcavidades no metal. O resultado visual e o perfil de rugosidade alcançado são semelhantes aos obtidos pelo jateamento abrasivo padrão Sa 2 ½ (podendo gerar perfis de até 120 micrômetros), garantindo a ancoragem necessária para sistemas de pintura epóxi e PU.
- Segurança e Certificação ATEX: Em áreas classificadas com risco de explosão, o jateamento tradicional é proibido sem paralisação da planta. É fundamental destacar que exclusivamente as versões pneumáticas do Bristle Blaster possuem certificação ATEX. Embora a ação da ferramenta gere poeira (proveniente dos resíduos removidos) e faíscas no impacto com o metal, tratam-se de "fagulhas frias". Elas não atingem energia térmica suficiente para iniciar uma ignição, permitindo manutenções seguras e sem interrupção operacional.
- Logística Inteligente: Elimina o uso de granalha, o isolamento de grandes áreas e os complexos sistemas de recolhimento de abrasivos. É uma solução manual, portátil e de rápida mobilização.
Conclusão
Entender a diferença entre dar um simples "brilho" no metal (St 3) e preparar o aço corretamente até o metal nu com ancoragem adequada e segurança (Sa 2 ½ ou SSPC-SP 11) é o que separa pinturas que falham precocemente de esquemas anticorrosivos que duram décadas.
Na FPM Máquinas, somos especialistas em todo o ciclo da pintura industrial. Seja no entendimento das normas de preparação de superfície ou no dimensionamento da máquina Airless perfeita para aplicar os revestimentos mais densos do mercado, nosso compromisso é entregar tecnologia, segurança e conhecimento para a máxima produtividade da sua obra.
👉 Precisa de consultoria técnica para os equipamentos do seu próximo projeto de pintura industrial? Fale com a equipe da FPM Máquinas!